新项目的背景
该厂坐落广州省,首要工作檸檬味碳酸果汁,废水鑫霖环保排污量600m³/d。作业区空间区域十分有限,规范加工设施管理占路面规模小、电脑工业自动化层次高。
焦化废水优点定量分析
主耍污染问题物
:檸檬酸、苯甲酸钠、食品色素沉淀等增添剂
水质量特殊性
:
COD:2500-6000mg/L
BOD5:1500-3500mg/L
总氮:80-120mg/L
pH:4.5-10.5(上下波动强烈)
特色化治疗工艺技术
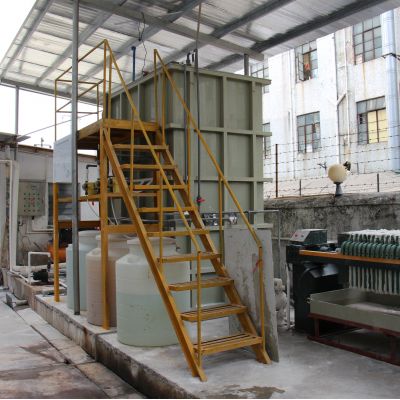
所采用"IC厌氧反應器反應器+MBR膜生物工程反應器"紧促型生产技术:
机械设备制造排水槽+自动调节池
:设pH手机在线监管自己投加平台
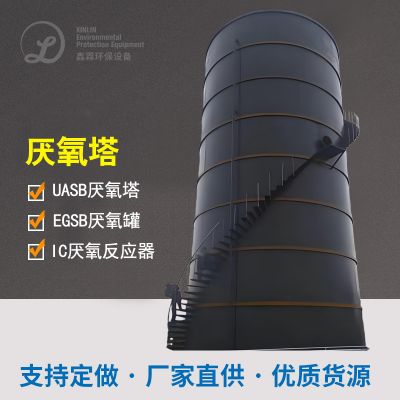
IC体现器
:高径比4:1,回升风速6m/h,COD快速清理率90%
MBR系统软件
:PVDF弧形仟维膜,内径0.1μm,通量15LMH
活性污泥净化处理
:带式厢式压滤机过滤至含水量率80%一些
作业成效显著
进行处理站占水泥地体积体积仅350㎡,较傳統新工艺最省40%三维空间。留水COD稳定的在50mg/L这,电导率<1NTU,可随时造纸废水处理于生产区植物。MBR整体满足PLC全自己把握,人工客服利润大大减少60%。
碳酸咖啡饮料废水处置工艺处置关键因素技能更
在对几个的例子的概述,总的出一些系统重点难点:
厌氧反应器加工过程决定
:
高氧浓度废气(COD>5000mg/L)甄选IC的反应釜
适中渗透压废气可主要包括UASB
体积负载基本把握在5-10kgCOD/(m³·d)
好氧生产技术对比性
:
加工制作工艺 种类
适用于场面
优点和缺点
弱项
经典催化活性厌氧颗粒污泥法
大水量处置
运作不稳
拆迁赔偿适用面积大
MBR工艺设备
高规格耍求
出水量上等
膜替换投入高
微生物排斥防氧化
震荡负荷率强
抗渗透性好
填充料易网络堵塞,网络响应过慢或许卡死
比较特殊相关问题正确处理
:
pH改善需配置再线检测和双路投加机系统
含糖工业废水易发生淤泥增加,需管控C/N比
清洁工作剂残余物很有可能遏制微生物检测工程,推荐设意外池
行业内加工处理水平不断发展前景
资源共享化运用
:
活性污泥沼液发电量技術
污泥干化备制生物碳有机肥料
补救水回收利用比例怎么算发展至50%以上的
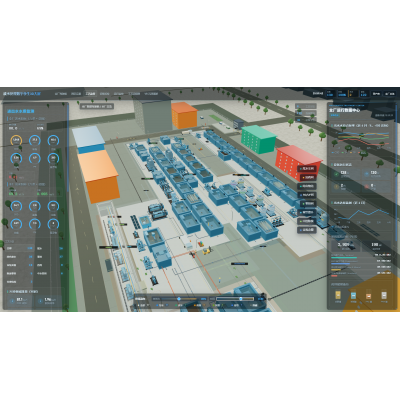
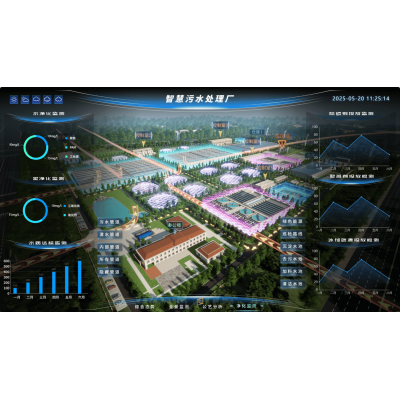
聪明化作业
:
依据云科技网的即远程监控视频系统性
AIsvm算法优化方案曝气池量管控
金额孪生的技术模拟机启用工程环境
低碳环保工序
:
活性污泥氨氧化反应脱氮技巧
太阳星能带动处理系统的
高效、性价比最高低耗膜相关材料研制
借助之内的两个经典实例会可以看出,碳酸果汁饮料工业焦化废水补救需结合现实土质基本特征、会场必要条件及排放物标准规范,会选择适当的组合式工艺流程。意式补救的技术性不只点赞合格排放物标准,更关注产品收售和绿色能源省,这将成為未來领域提升的最重要走向。工业企业在制作工业焦化废水补救服务设施时,应做好选择以后运行成本费用和的技术性升級空間,确保环镜利润与经济发展利润的统一标准。

 扫一扫添加微信